Hardox 450 o 500? Dipende da come si consuma il pezzo
Assottigliato uniformemente o crepato prima di consumarsi: due diagnosi opposte. Nel secondo caso l’Hardox 500 aggrava il difetto.
Notizie
Al fermo di dicembre si sostituisce il pezzo che, al ritmo di usura misurato fra due rilievi, non arriverebbe al fermo successivo.
Argomenti
hardoxacciaio antiusura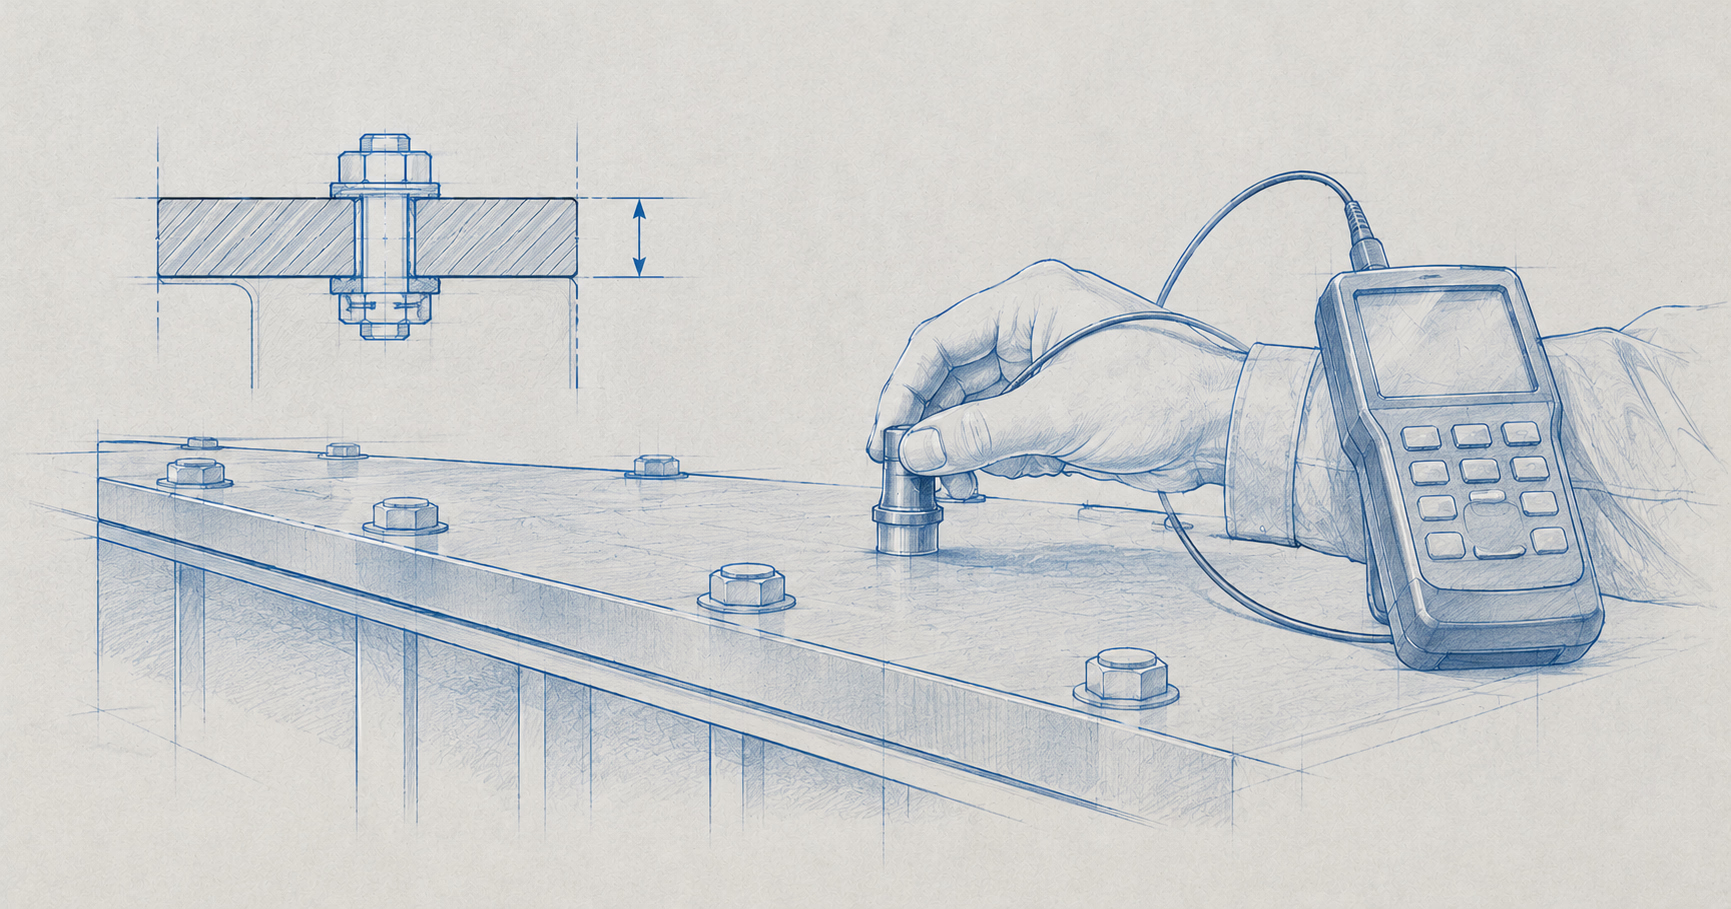
Il fermo per le feste di fine anno è il momento in cui un impianto può rifare rivestimenti, lame e martelli senza togliere ore alla produzione. Si sostituisce ciò che, al ritmo di usura misurato, non arriverebbe al fermo successivo, mentre il resto resta montato fino al prossimo rilievo.
Per i ricambi su misura in lamiere antiusura Hardox l’ordine deve lasciare il tempo di preparare i disegni, tagliare e consegnare prima del fermo. A dicembre il margine si stringe, perché le feste accorciano il calendario lavorativo. Per un fermo fra Natale e l’Epifania il lavoro sui ricambi comincia quindi a novembre, con il rilievo degli spessori.
I pezzi da rilevare sono quelli a contatto con il materiale, e lo strumento cambia con la zona dell’impianto. SSAB, il produttore dell’Hardox, indica come controllo abituale per cassoni, benne e rivestimenti lo spessimetro a ultrasuoni, che legge lo spessore residuo da un solo lato con il pezzo montato.
I martelli dei frantoi si misurano invece con un righello, e di solito si sostituiscono quando la produzione della macchina scende al limite minimo. La tabella riassume pezzi, strumenti e punti da controllare nelle zone più comuni.
| Zona dell’impianto | Pezzi da rilevare | Strumento | Punti da controllare |
|---|---|---|---|
| Carico e trasporto | Cassoni di dumper e camion, benne delle pale | Spessimetro a ultrasuoni | Fondo e sponde dei cassoni, fondo e fianchi delle benne |
| Tramogge, scivoli, alimentatori | Piastre di rivestimento | Spessimetro a ultrasuoni | Zona d’impatto, pareti di scorrimento, spessore rimasto sopra le teste dei bulloni |
| Frantoi e mulini a martelli | Martelli | Righello e produzione della macchina | Profilo del martello, produzione rispetto al limite minimo |
Dove il materiale arriva caldo, come il clinker, lo spessore va letto insieme alla temperatura di esercizio, perché il calore rende qualsiasi acciaio più tenero e meno resistente all’usura. Negli impianti di riciclo gli stessi controlli valgono per cassoni scarrabili, tramogge e trituratori, e l’articolo dedicato indica il grado adatto a ciascun componente.
Una misura sola dice quanto spessore resta, due misure dicono a che velocità si consuma. Il produttore indica le misure periodiche con lo spessimetro, a intervalli di ore di lavoro o di carichi, come il modo più diffuso per pianificare la manutenzione. Perché i valori siano confrontabili, i rilievi si ripetono negli stessi punti, segnati sul pezzo o su uno schema.
Dal confronto fra il ritmo di usura e le ore che mancano al fermo successivo si capisce se il pezzo ci arriva. Il conto regge soltanto se è giusto lo spessore minimo, cioè il limite oltre il quale il pezzo non va più usato, e quel valore cambia da un componente all’altro.
In una piastra imbullonata lo spessore minimo dipende dalla svasatura, perché oltre quel punto la testa del bullone resta scoperta e comincia a consumarsi. In cassoni e benne lo stabilisce invece la resistenza che la struttura deve conservare, e va fissato con chi conosce il progetto. Con quel valore e due rilievi, la scelta fra sostituire e lasciare montato si può valutare insieme all’ufficio tecnico.
Un pezzo consumato prima del tempo segnala che grado o spessore non reggono il ritmo dell’impianto, e la sostituzione è il momento per correggerli. Con un grado più duro la vita del pezzo si allunga. Il produttore avverte però che il rapporto fra durezza e durata è tutt’altro che lineare, perché con un acciaio diverso muta spesso anche il meccanismo di usura.
Sulle superfici consumate dall’abrasione, secondo le stime del produttore, l’Hardox 600 montato al posto di un antiusura da 500 HBW allunga la vita fino al 50%. Rispetto a un acciaio da 400 HBW la durata può arrivare a quattro volte.
Dove prevalgono gli urti conviene invece un acciaio più tenace, e per i rivestimenti valgono i criteri di scelta fra Hardox 450 e 500. Gli intervalli garantiti, dall’HiTuf all’Extreme, sono riassunti nella guida sulla durezza dei gradi Hardox.
Quando il problema è il tempo, la leva più diretta è lo spessore, perché a parità di grado ogni millimetro sopra il minimo vale altre ore di lavoro. Il guadagno va bilanciato con il peso della piastra e con i fissaggi. Per stimare la durata con una durezza diversa esiste un programma di calcolo del produttore, WearCalc, e i rilievi sul pezzo attuale sono il dato da cui partire.
Cambiare materiale ha senso in casi precisi. Con abrasivi fini che scorrono sul pezzo, una lamiera con riporto al carburo di cromo può durare più di un antiusura temprato. Con urti forti o pressioni di contatto elevate lo strato duro rischia invece di scheggiarsi o di staccarsi. Dove i colpi si alternano allo strisciamento, la lamiera temprata a durezza passante evita questo rischio.
Durante il fermo i ricambi vanno montati in fretta, e ogni scelta fatta prima sul disegno accorcia il lavoro in cantiere. Nelle indicazioni del produttore sulle dimensioni dei rivestimenti, una piastra da movimentare a mano non supera circa 25 kg, quanto una 400 × 400 × 20 mm. L’Hardox 600 aiuta a restare sotto quel peso senza rinunciare alla durata.
Con gru o sollevatori le piastre fino a 500 HBW possono crescere di formato, costano meno da produrre e si montano più in fretta. Hanno anche meno bordi tagliati, dove il calore del taglio ammorbidisce l’acciaio, come spiega la guida sulla zona alterata dal taglio termico. Secondo il produttore, un montaggio pianificato con i supporti di sollevamento può ridurre il fermo di oltre la metà. La massa di ogni piastra allo spessore scelto si verifica in anticipo con il calcolo del peso delle lamiere.
Per i fissaggi la soluzione più comune è il bullone a testa svasata, annegata nella piastra e così protetta dall’usura. Nelle zone più esposte le raccomandazioni del produttore sui fissaggi chiedono una svasatura profonda, perché la testa non resti scoperta prima che la piastra sia consumata. Classe dei bulloni e alternative come i prigionieri saldati si scelgono sul disegno, insieme a formato e peso.
Solsider taglia l’Hardox in ossitaglio dai disegni DXF o DWG, con una disponibilità a magazzino pensata per le lavorazioni rapide. Le piastre da saldare possono arrivare già smussate a fiamma e quelle dei rivestimenti curvi già piegate o calandrate, come descritto nella pagina ossitaglio e lavorazioni su disegno.
La data d’ordine si ricava a ritroso dal giorno di montaggio, togliendo la durata di ogni fase fino al rilievo.
Le feste di questo inverno cadono martedì 8, venerdì 25 e sabato 26 dicembre, poi venerdì 1 e mercoledì 6 gennaio. Sono giorni da togliere dal calendario di chi taglia, trasporta e monta.
I tempi di taglio e consegna dipendono da grado, spessore, quantità e lavorazioni, e l’ufficio tecnico li conferma con l’offerta partendo dalla data del fermo indicata nella richiesta. Dalla sede di Montebelluna, in provincia di Treviso, Solsider consegna ogni giorno in Veneto, Friuli, Lombardia orientale e Trentino.
Il criterio di sintesi è sostituire a dicembre i pezzi che, al ritmo di usura rilevato, finirebbero la loro vita prima del fermo successivo. L’ordine parte con un anticipo che copra disegni, taglio e consegna al netto delle feste.
Gradi e lavorazioni disponibili sono riassunti nella pagina lamiere in acciaio antiusura Hardox. Per una valutazione si possono inviare rilievi e disegni all’ufficio tecnico indicando la data del fermo, e la risposta arriva entro 24 ore lavorative.
Come funziona lo spessimetro a ultrasuoni?
La sonda invia un impulso ultrasonoro nella lamiera e misura il tempo dell’eco che torna dalla faccia opposta, da cui lo strumento ricava lo spessore. Va tarato su un campione di spessore noto dello stesso acciaio, e fra sonda e superficie serve un gel di accoppiamento.
L’Hardox si può saldare durante il fermo?
Sì, e con il freddo di dicembre serve una precauzione in più. Sotto i 5 °C di temperatura ambiente, o con umidità elevata, il produttore chiede di alzare di 25 °C il preriscaldo minimo previsto per grado e spessore. Materiale d’apporto, criteri di preriscaldo e temperature fra le passate sono riassunti nel paragrafo sulla saldatura della guida Cos’è l’Hardox.
Conviene tenere una scorta di ricambi antiusura?
La scorta serve per i pezzi che si consumano più in fretta e per quelli che, se cedono, fermano l’intera linea. Il numero di pezzi da tenere a magazzino dipende dal ritmo di usura rilevato e dai tempi di consegna che l’ufficio tecnico conferma con l’offerta.
Assottigliato uniformemente o crepato prima di consumarsi: due diagnosi opposte. Nel secondo caso l’Hardox 500 aggrava il difetto.
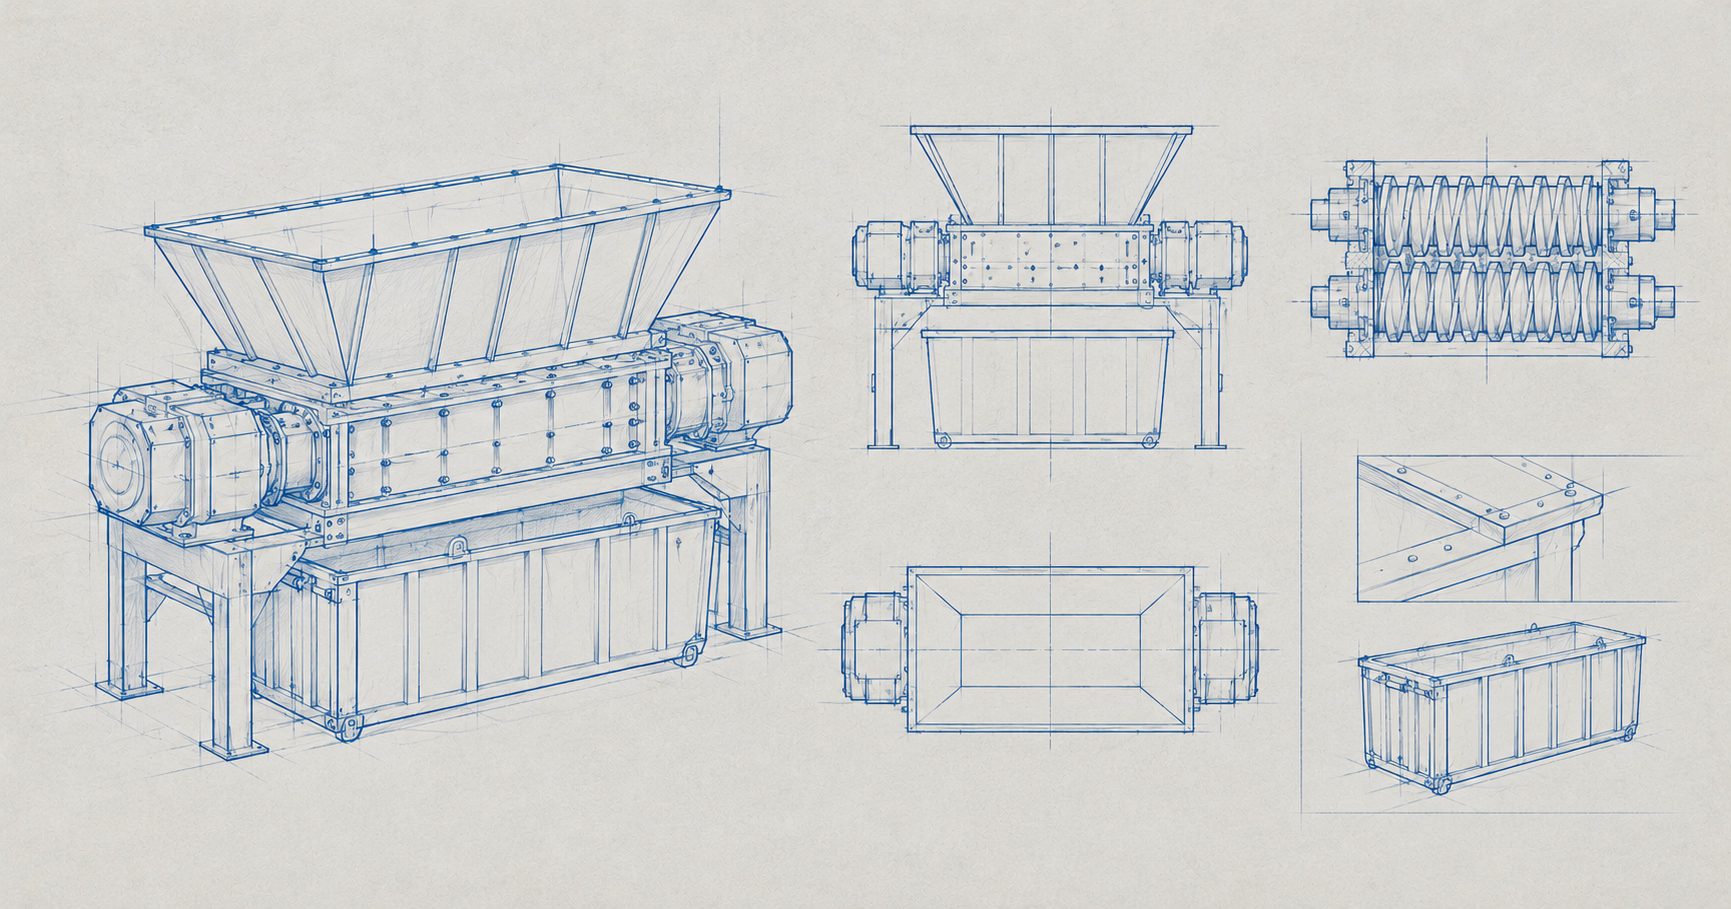
Nello stesso trituratore coltello e rotore richiedono gradi Hardox diversi: il primo deve conservare il filo, il secondo assorbire gli urti.
Contatta il nostro ufficio tecnico per una valutazione sulla tua fornitura o lavorazione. Risposta garantita entro 24 ore.